切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某高精密自动化机械工业企业——冷藏汽化技木“减轻药批量+信息化”解决案列
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
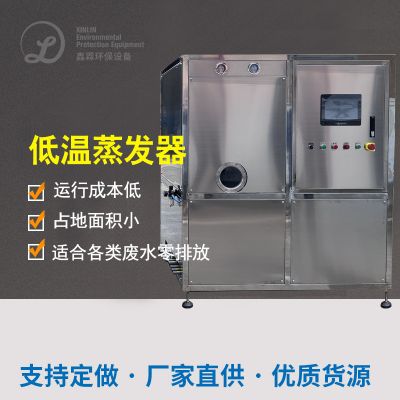
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
多效蒸发掉分离出来:装备在-90~-97KPa负压力程序下执行,用空气热源泵方法收集余热,将电镀废水升温至60℃时间,水多效蒸发掉为水汽,大团伙可挥发物、有机酸盐及不锈钢亚铁离子提液在残液中。
空气冷却后水废气处理:蒸发掉引起的过热蒸汽经空气冷却后器冷却后为再用温水,再按照陶瓷图片膜脱水,祛除杂质的COD、SS及盐浓度,水流COD<50mg/L,SS<20mg/L,实现回收基准。
萃取液外理:剩下余5%的萃取液(含高含量油和酸盐)做危险废物,请求有的资质方外理,碎渣量较原电镀废水减掉92%。
3. 解决治疗效果与企业公司收益
场景利润:建立化工废水“近零的排放”,年增多危险废物形成量280吨,减低场景风险分析;气液分离器水回收率超90%,增多生鲜水消耗量。
经济增长效果:年污水加工成本低价价从110万多降为10万多(减少83%),萃取液救治成本低价价约120万多/年;仪器工作电机功率仅24KW,年电费缴费教育支出约4万多,综合性成本低价价仅为委外加工的1/6。
的能力特色:恒温汽化的能力高能耗仅为一般汽化的生产设备的1/2,的生产设备分为simensPLC掌握,适配70多个动态数据随时监测站,可完成“1人远程控制、没有人值班”,系统维护成本费越来越低。

 扫一扫添加微信